夜明けの霧が晴れない鍛冶場の炉から1,200℃を超える青い炎が立ち上ると、国家無形遺産「鍮器匠(ユギジャン、1983年6月1日に国家無形文化財第77号指定)」の一日が始まります。銅78%と錫(すず)22%を合わせた真鍮・青銅の塊は、錫の含有量が非常に高いため、常温のまま槌で叩けばガラスのように砕けてしまいます。この繊細な合金を炉で赤く熱し、親方(大匠)と3〜4人の槌打ち職人(メックン)が数千回も槌を打ち下ろして割れない器や楽器へと鍛え上げるのが方字鍮器(パンチャユギ)です。鍮器匠の工房でどのような道具を使い、どのような呼吸と手順で金属塊が黄金色の食器(盤床器)や鉦(チン)・ケンガリへと生まれ変わるのか、実際の作業工程を追って詳しく見ていきます。
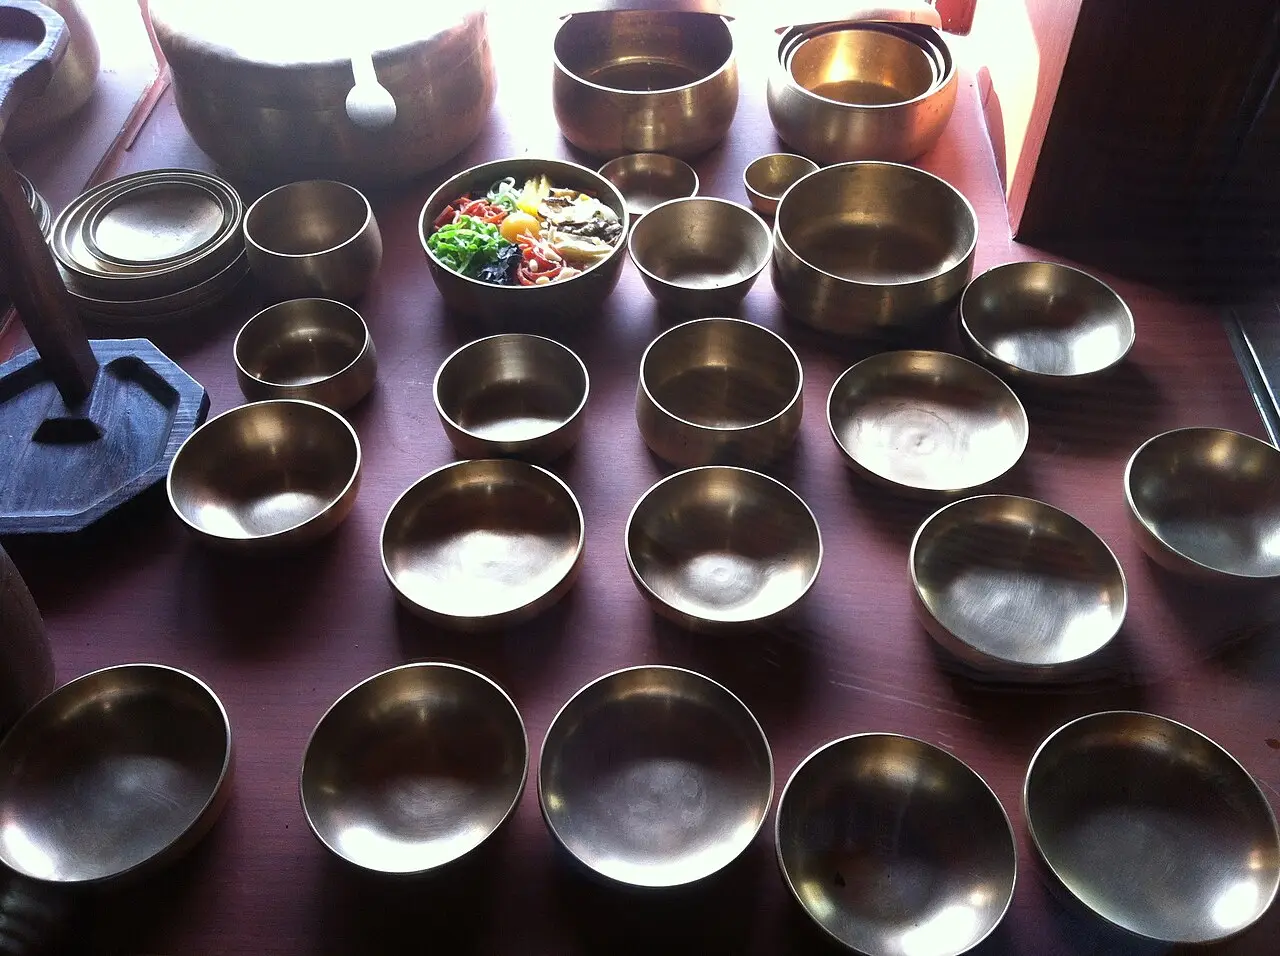
なぜ方字鍮器は「銅78%・錫22%」の黄金比を守るのか?
国家遺産庁の「鍮器匠」種目解説によると、韓国の伝統的な鍮器制作技法は大きく方字鍮器(鍛造技法)、鋳物鍮器(鋳造技法)、半方字鍮器(鋳造後に鍛造を併用)の3つに分かれます。一般的な青銅器や真鍮工芸では加工しやすいよう錫の割合を10%前後に抑えたり亜鉛を混ぜたりしますが、方字鍮器は銅78%・錫22%(質量比で約4対1)の高錫青銅(High-tin bronze)合金のみを使用します。
錫が22%も含まれると、常温では金属組織が硬く脆いため槌で叩くとすぐに亀裂が入ります。しかしこの合金を600〜800℃の赤熱状態に熱すると、結晶構造が延性を持つ相へと変化し、どれほど叩いても割れずに薄く延ばすことができます。鍮器匠は温度計を使わず、炭火の色と熱せられた金属の赤みの変化だけを見て、叩くべき温度と火に戻すべき瞬間を見極めます。
国家無形遺産 鍮器匠 — 合金・鍛造(メジル)・焼き入れ・削り出し(カジル)工程ドキュメンタリー (K-ASMR)
るつぼで銅と錫を溶かして円盤状の塊(パドゥク)を鋳込み、親方と職人が呼吸を合わせて槌を打ち下ろす鍛造音や、旋盤で黄金色の肌を削り出す工房の現場音を収めた公式映像です。
YouTubeで作業映像を見る →鍮器匠の鍛冶場における6段階の作業風景
方字鍮器の工房は一人で作業する場所ではなく、大匠(テジャン、総責任者・やっとこ持ち)を中心に、大槌を振るう3〜4人の前メックン(槌打ち職人)、炉の火力を操る火大匠(ふいご担当)、最後の削り磨きを担うカジル職人など5〜7人が一組となって動く協業現場です。
第1段階:溶解と「パドゥク」流し — 1,200℃のるつぼから円盤状の金属塊を作る
銅と錫を正確に計量し、炭火炉の上のるつぼで1,200℃以上の高熱で溶かします。親方は長い鉄杓子で表面に浮いた不純物をすくい取り、湯の色と粘り気を確かめたうえで、丸い窪みを彫った石盤に流し込みます。碁石のように丸く平らに固まった金属塊を「パドゥク(碁石の意)」と呼び、この1個の重さがそのまま器1個分の重さになります。
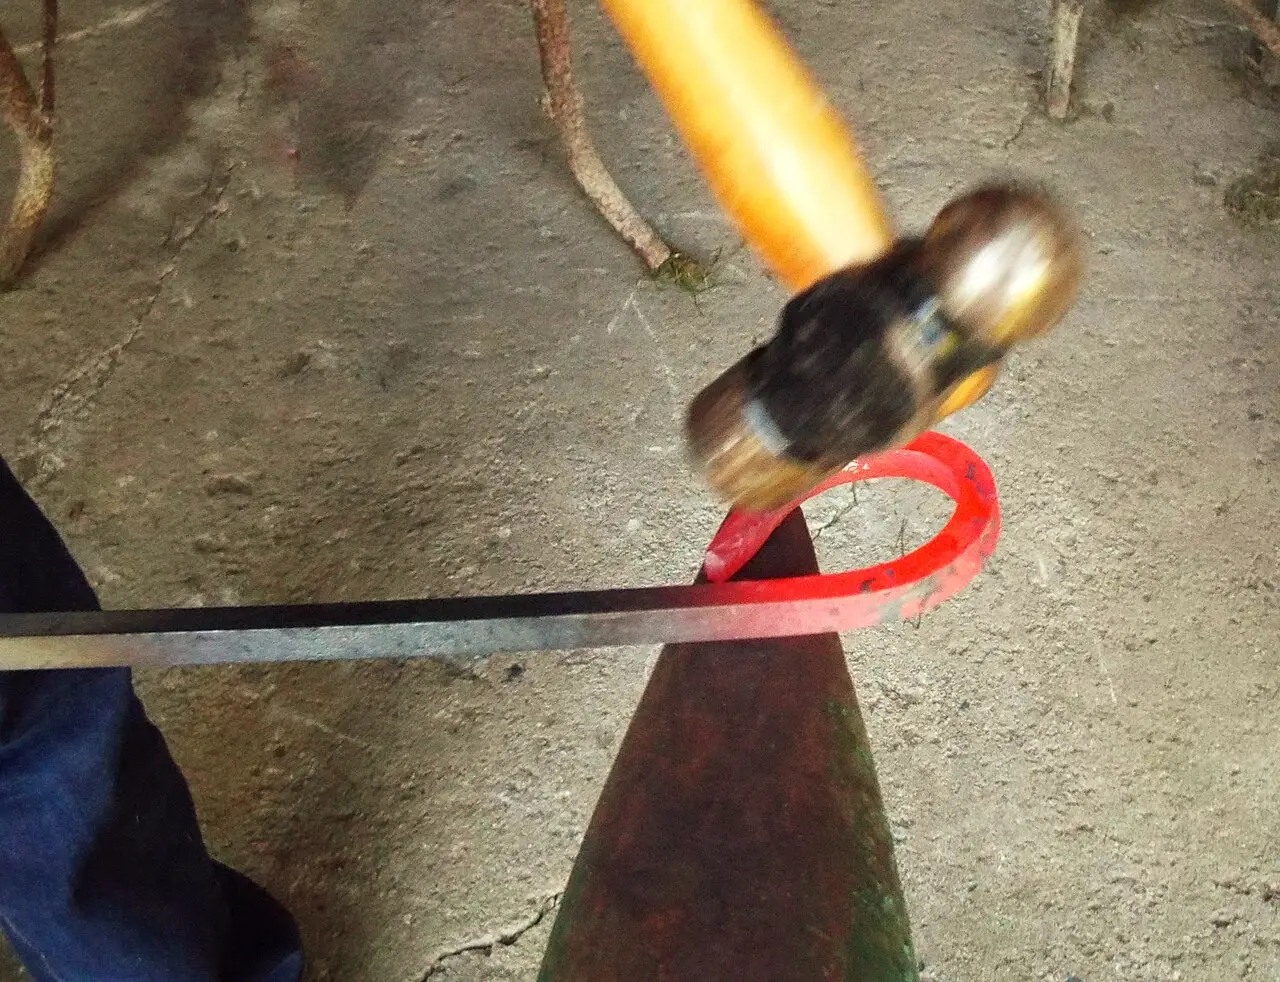
第2段階:ネピムジルとウギムジル(槌打ち・メジル) — 息を合わせて幾千回も叩き延ばす
パドゥクを炉に入れて700〜800℃に赤く熱し、親方が長いやっとこで挟んで金床(トンメ)の上に置きます。親方が手にした小槌で合図の音を鳴らすと、向かい側に並んだ3〜4人の職人が重い鉄槌を頭上からリズミカルに打ち下ろします。
- ネピムジル(延ばし打ち):丸いパドゥクを外側へと叩き広げ、平らな円盤状に延ばす初期鍛造です。
- 重ね打ち(ウギムジル):板が薄くなると1枚ずつではすぐに冷めて破れやすくなるため、同じ大きさの円盤を3〜8枚重ねて一度に炉で熱し、先端の丸い槌(ウギム槌)で内側を窪ませながら器の胴と縁を立ち上げます。
- エジプキ(縁の切り欠き):鍛造中に器の縁に微細なひびが入った場合、亀裂が内側へ広がらないよう鋏やたがねでその部分だけを丸く切り取る熟練の処置です。
[Shorts] 叩いて冷やし、形を整える方字鍮器 — 鍛造と焼き入れの決定瞬間
赤く熱した合金を槌で素早く叩いて成形し、冷水にくぐらせて焼き入れを行い、歪みを整える方字鍮器工房の核心工程を1分に凝縮したショート動画です。
YouTubeで作業映像を見る →第3段階:焼き入れ(タムグムジル) — 冷水で急冷して割れない粘り強さを与える
一般的な鋼鉄は赤めて水に入れると硬くなる代わりに脆くなりますが、銅78%・錫22%の方字合金は逆の性質を示します。成形を終えた器を再び700〜800℃に均一に熱し、冷水を張った甕(かめ)に一気に沈めて急冷すると、高温時の延性組織が常温でも固定され、落としても割れず澄んだ音を響かせる強靭な器へと変わります。
第4段階:カジル(削り出し) — 黒い酸化膜を削り取り、黄金色の輝きを呼び覚ます
炉と水槽を往復した器の表面は、黒い酸化被膜(煤と酸化銅)に覆われています。まず槌で器の水平と対称を精密に整えた後、回転軸であるカジル枠(伝統の旋盤)に器を固定して回転させ、職人が鋭く曲がった鋼のカジル刀(削り刀)を当てて表面を薄く削り取ります。黒い皮膜が糸のように剥がれ落ちると、方字鍮器ならではの深く温かみのある黄金色の肌が現れます。
千年を受け継ぐ名品、韓国の方字鍮器が作られる全工程ドキュメンタリー
1,200℃の炉での溶解から幾千回の槌打ち、焼き入れ、旋盤での削り出し、そして鉦(チン)の音色調律まで、方字鍮器職人の過酷な現場を密着記録した長編ドキュメンタリーです。
YouTubeで作業映像を見る →鍮器匠が一生使い込む専用道具事典
- るつぼ(トガニ)と石盤(パドゥク板):1,200℃以上の高熱に耐える耐火るつぼと、溶けた合金を流し込んで円盤塊を作る石型です。
- 金床(トンメ)と火やっとこ:地面に深く据え付けた鉄の金床と、重ねた熱い器を滑らせずに掴んで角度を変える親方専用の長いやっとこです。
- 四角槌・ウギム槌・コドリ槌:平らな塊を広げる四角槌、重ねた板を丸く窪ませるウギム槌、底や高台の角度を細かく整えるコドリ槌を使い分けます。
- カジル枠とカジル刀:器を回転させる旋盤装置と、回転する器肌に当てて酸化膜を削り落とす三日月形の鋼刀です。
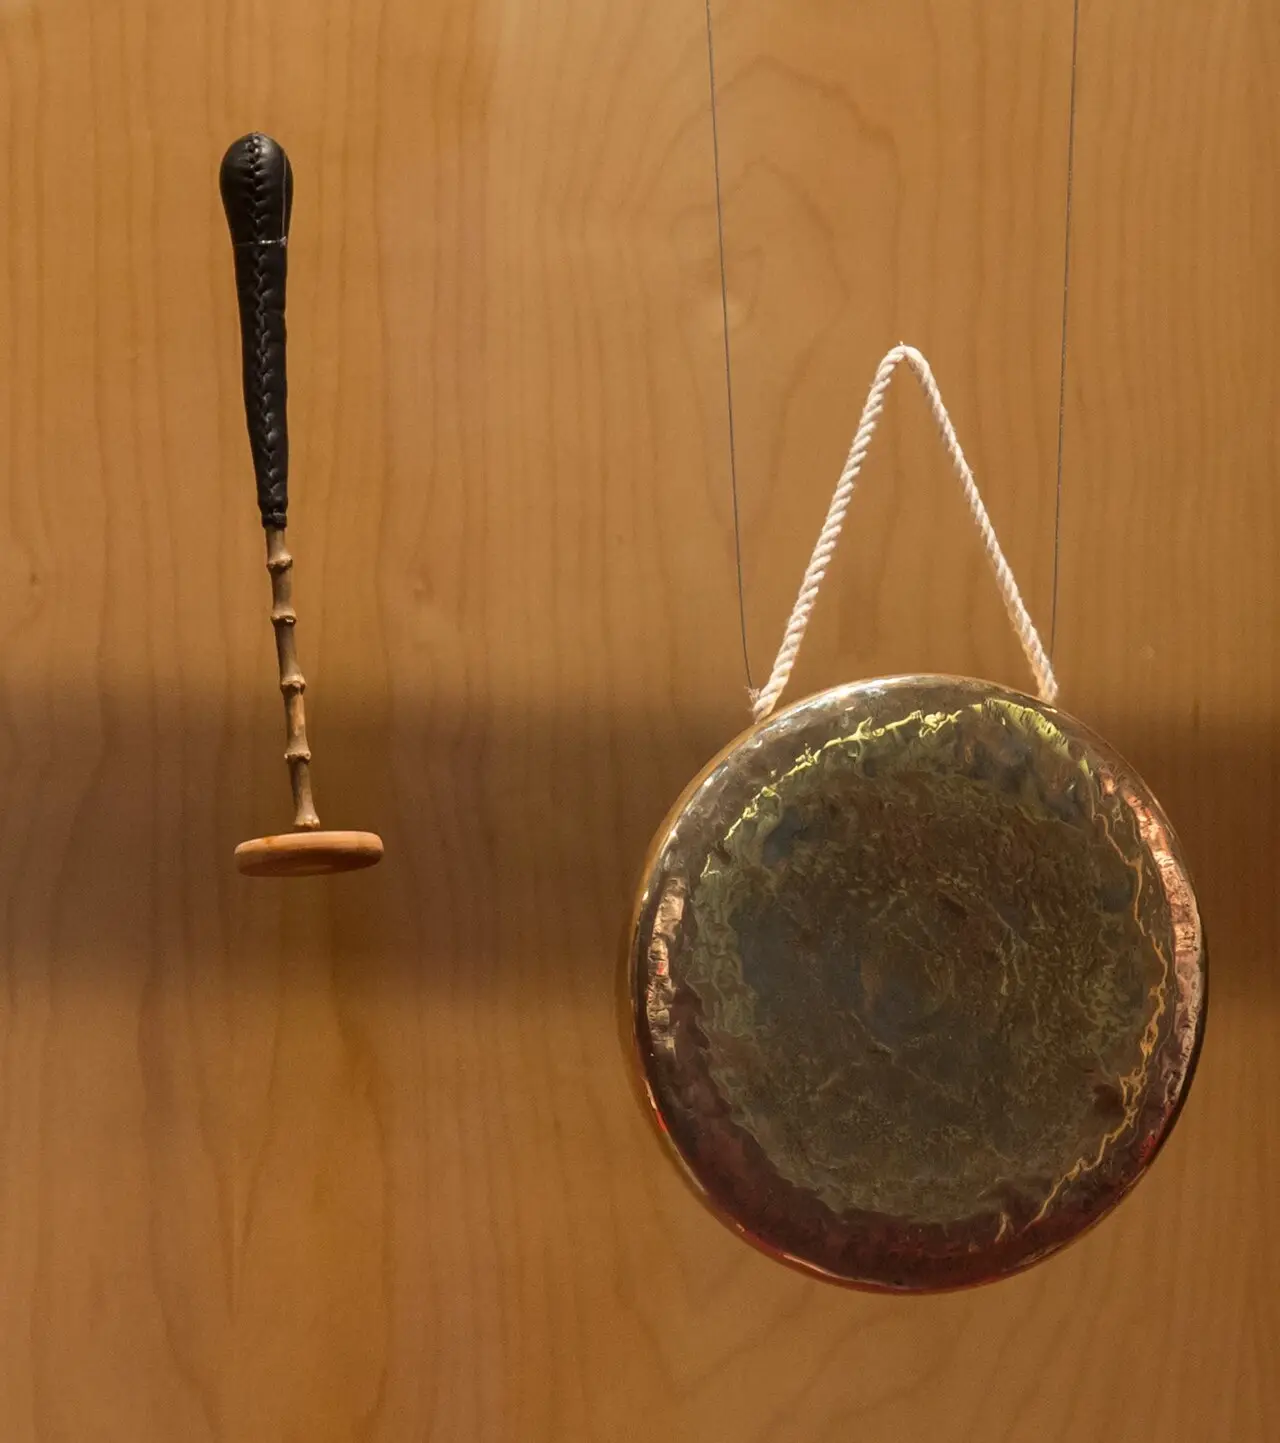
鍮器匠が作る代表的な器物:盤床器・匙箸から鉦(チン)・ケンガリまで
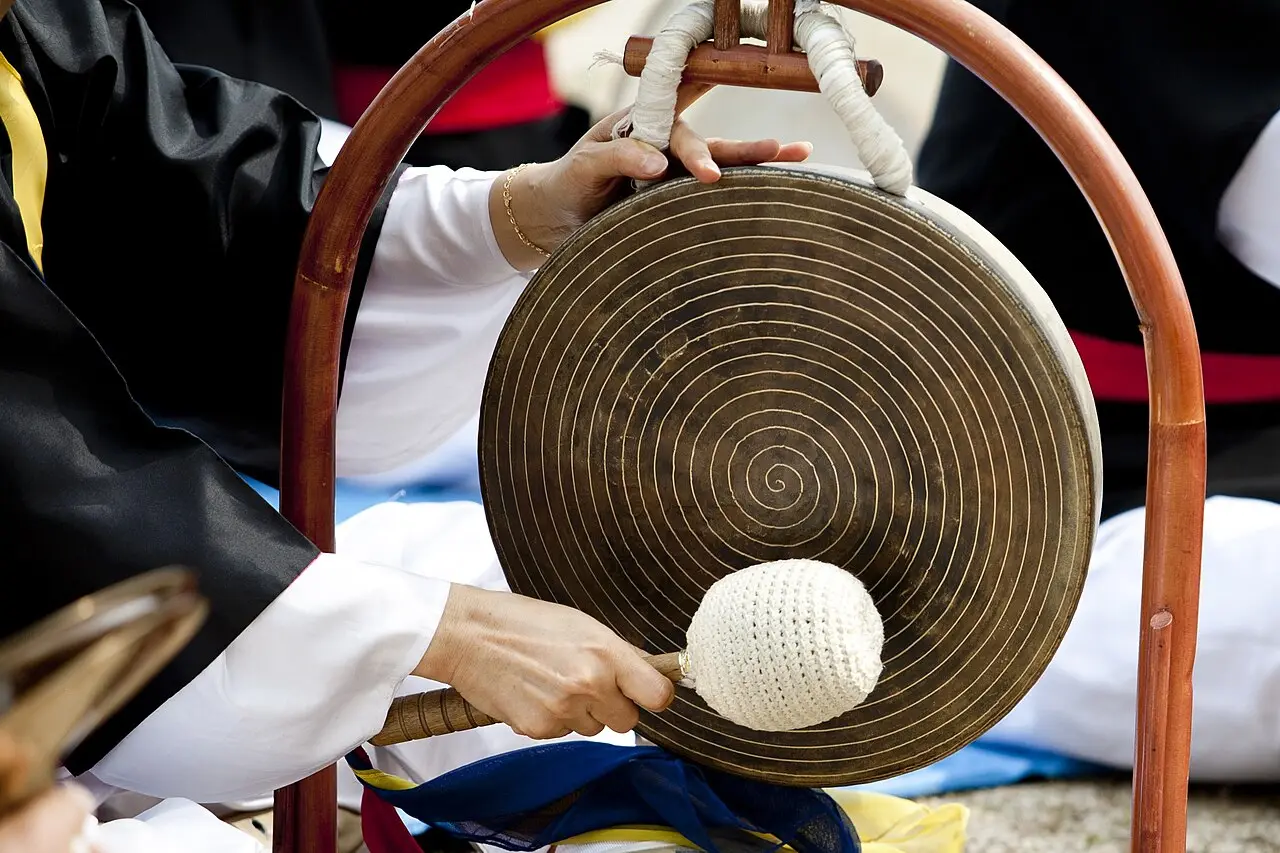
- 鉦(チン)とケンガリ — 「泣き(響き)を整える」音の工芸:農楽(プンムル)や伝統音楽の拍子を導くチンとケンガリは、方字技法で鍛造してこそ深い倍音が生まれます。内側の底にはあえて黒い酸化肌と槌目を残し、外側や同心円の筋だけをカジル刀で削り出した後、職人が槌で底の特定箇所を叩いてうなり(音波の干渉)を整える「ウルムジャプキ(響き合わせ)」によって音程と余韻を完成させます。
- 盤床器(パンサンギ)と匙・箸(スジョ):飯碗・汁椀・皿・神仙炉・匙箸一式からなる方字盤床器は、全面を滑らかに削り出して黄金色の光沢を出します。保温・保冷性に優れ、微量な銅イオンの働きによって食物の変質を抑える実用性を備えています。
[私が愛した文化遺産] 鍮器匠編 — 方字鍮器の保温性と現代の食卓での活用
伝統の方字鍮器がどのように作られ、なぜ現代の料理人や家庭の食卓でも優れた保温・抗菌食器として愛用されているのかを紹介する映像です。
YouTubeで作業映像を見る →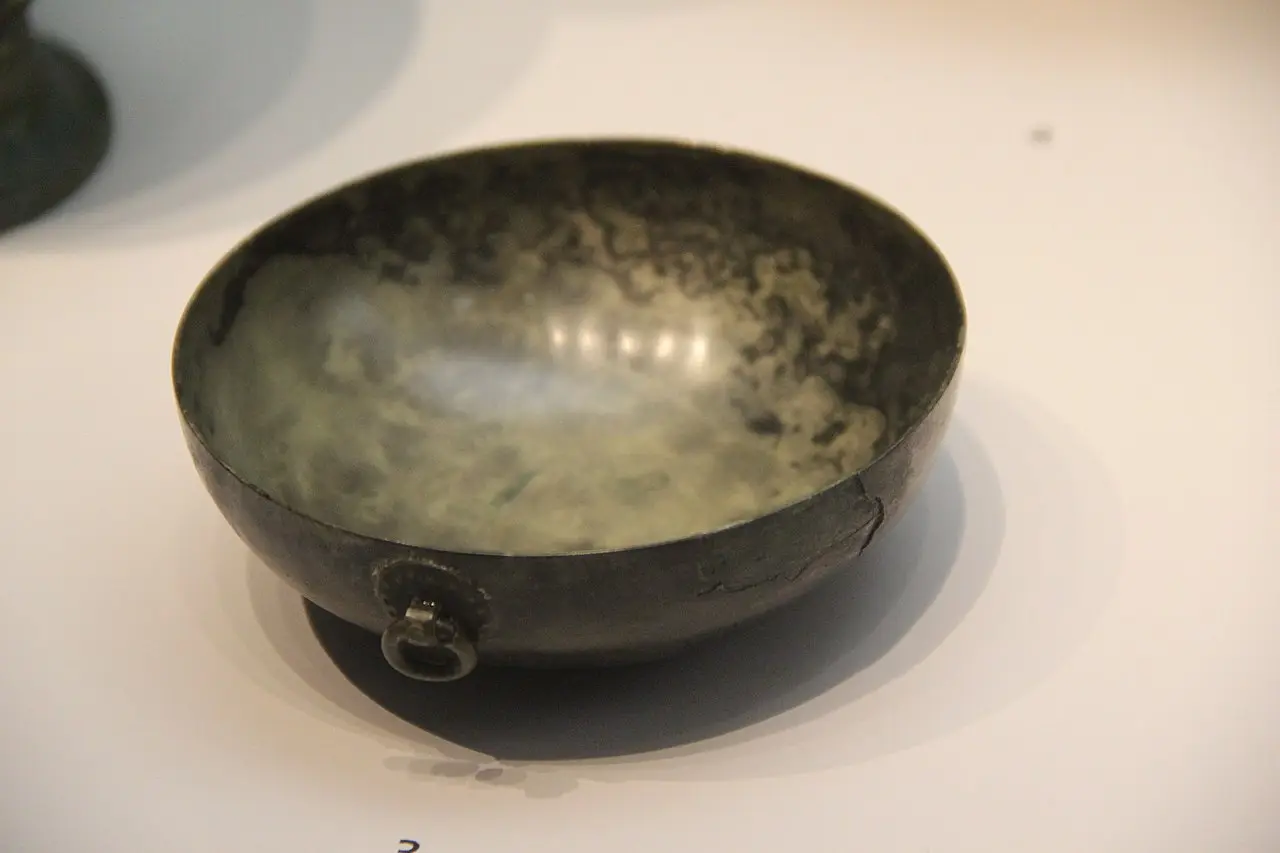
方字・鋳物・半方字の3大技法と次回予告
国家無形遺産の鍮器匠は、北方の方字鍮器(平安北道定州・納清系統)、中部の鋳物鍮器(京畿道安城系統・「アンソンマッチュム」の語源)、南方の半方字鍮器(全羅南道順天・宝城系統)の3つの技術系統すべてを包含して伝承しています。続く第2回では、鉄釘を一切使わずに木材の収縮・膨張を計算して四方卓子やバンダジを組み上げる小木匠(ソモクチャン)の工房と木組み技術を詳しく見ていきます。